


Προσαρμοσμένο πλαστικό περίβλημα με έγχυση
Το DeepMould παρέχει προσαρμοσμένη χύτευση με έγχυση πλαστικού περιβλήματος με χρήση υλικού PA66, με έμφαση στα πολύπλοκα ανοίγματα, τις οπές τοποθέτησης και τα χαρακτηριστικά πλευρικής ασφάλισης. Η ανασκόπηση του DFM, ο σχεδιασμός καλουπιού πλευρικής δράσης και η ανάλυση Moldflow βοηθούν στην αξιολόγηση της γεωμετρίας του εξαρτήματος, της συμπεριφοράς πλήρωσης και των απαιτήσεων ξεκαλουπώματος πριν από την οριστικοποίηση των εργαλείων.
- Γρήγορη Παράδοση
- Διασφάλιση ποιότητας
- Εξυπηρέτηση πελατών 24/7
Περιγραφή
1.Επισκόπηση έργου
Το έργο αυτό αφορά απροσαρμοσμένο πλαστικό περίβλημα χυτευμένο με έγχυσηκατασκευάζεται από POLIMID A SG NATURALE, κατηγορίας χύτευσης PA66. Το εξάρτημα έχει ένα ευρύ επίπεδο σώμα, ένα ορθογώνιο άνοιγμα στο ένα άκρο, οπές στερέωσης γύρω από την περίμετρο και προεξέχοντα χαρακτηριστικά ασφάλισης κατά μήκος των πλευρών. Αυτές οι λεπτομέρειες καθιστούν το περίβλημα πιο απαιτητικό από έναν απλό ανοιχτό δίσκο: τα εργαλεία πρέπει να σχηματίζουν τη μεγάλη επιφάνεια ενώ παράλληλα να παρέχουν ελεγχόμενη απελευθέρωση στο άνοιγμα και στα πλαϊνά χαρακτηριστικά.
Η τεκμηρίωση του έργου περιέχει φωτογραφίες πραγματικών μορφοποιημένων εξαρτημάτων, φωτογραφίες πυρήνων και εργαλείων κοιλότητας, μια ανασκόπηση DFM, δύο θήκες προσομοίωσης πλήρωσης, ένα φωτογραφικό σετ συναρμολόγησης καλουπιού, ένα αρχείο επιθεώρησης θερμικής επεξεργασίας και ένα σχέδιο διεπαφής μηχανής. Το παρεχόμενο φύλλο τεχνικών δεδομένων PA66 και η αναφορά χάλυβα SWG 1.2767 χρησιμοποιούνται παρακάτω όπου σχετίζονται με το σχεδιασμό και την επεξεργασία. Οι τιμές από ένα φύλλο δεδομένων προμηθευτή προσδιορίζονται χωριστά από τα αποτελέσματα CAE και τα αρχεία επιθεώρησης μετρήσεων.
Ο σκοπός αυτής της σελίδας είναι να δείξει τις μηχανικές αποφάσεις που σχετίζονται με ένα περίβλημα αυτής της γεωμετρίας και τις πληροφορίες κατασκευής που είναι διαθέσιμες για αυτό το έργο. Δεν υποκαθιστά ένα ελεγχόμενο σχέδιο ή μια εγκεκριμένη αναφορά πιστοποίησης καλουπιού. Οι διαστάσεις, η ποσότητα παραγωγής, ο αριθμός κοιλοτήτων και ο χρόνος τελικού κύκλου παραλείπονται επειδή δεν μπορούν να προσδιοριστούν αξιόπιστα από τα παρεχόμενα έγγραφα.

2.Πλαστική Γεωμετρία Περιβλήματος
• Η μεγάλη εξωτερική όψη είναι η κυρίαρχη ορατή επιφάνεια του περιβλήματος. Διακόπτεται από περιμετρικές οπές στερέωσης και μια εσοχή μετάβαση προς το ορθογώνιο άνοιγμα. Αυτές οι μεταβάσεις επηρεάζουν τη θέση της γραμμής διαχωρισμού και την ποσότητα του χάλυβα καλουπιού που απαιτείται γύρω από το άνοιγμα. Το εργαλείο πρέπει επίσης να αναπαράγει τα πλευρικά χαρακτηριστικά ασφάλισης χωρίς να τα καταστρέφει κατά το ξεκαλούπωμα.
• Το άνοιγμα απαιτεί σταθερό προφίλ ακμής και επαρκή χαλύβδινη στήριξη στην περιβάλλουσα κοιλότητα και τον πυρήνα. Οι απότομες μεταβάσεις, οι λεπτές προεξοχές από χάλυβα και οι απότομες αλλαγές στην επιφάνεια του καλουπώματος αποτελούν πιθανές ανησυχίες για τη συντήρηση του εργαλείου. Επομένως, η γεωμετρία του εξαρτήματος θα πρέπει να ελεγχθεί ως πλήρες συγκρότημα: οποιαδήποτε προσαρμογή για την κατασκευή του καλουπιού πρέπει να διατηρεί το διάκενο και την εμπλοκή του περιβλήματος με το ταιριαστό εξάρτημά του.
• Η περιοχή του επίπεδου πάνελ θα πρέπει να αξιολογηθεί ως προς την κατανομή του πάχους, την καταβόθρα, τη στρέβλωση και τη συγκέντρωση τοπικής τάσης. Μια οπτικά επίπεδη χυτευμένη επιφάνεια δεν εγγυάται την επιπεδότητα των διαστάσεων κάτω από όλες τις συνθήκες χύτευσης. Η θέση της πύλης, η απόκριση συσκευασίας, η διάταξη ψύξης και η συρρίκνωση του υλικού επηρεάζουν το τελικό σχήμα. Δεν εκχωρείται τιμή ανοχής επιπεδότητας ή πάχους τοίχου εδώ, επειδή οι παρεχόμενες εικόνες δεν παρέχουν ελεγχόμενες προδιαγραφές διαστάσεων.
3.Αναθεώρηση DFM: Γραμμή χωρίστρα, ολισθητήρας και κατάσταση χάλυβα
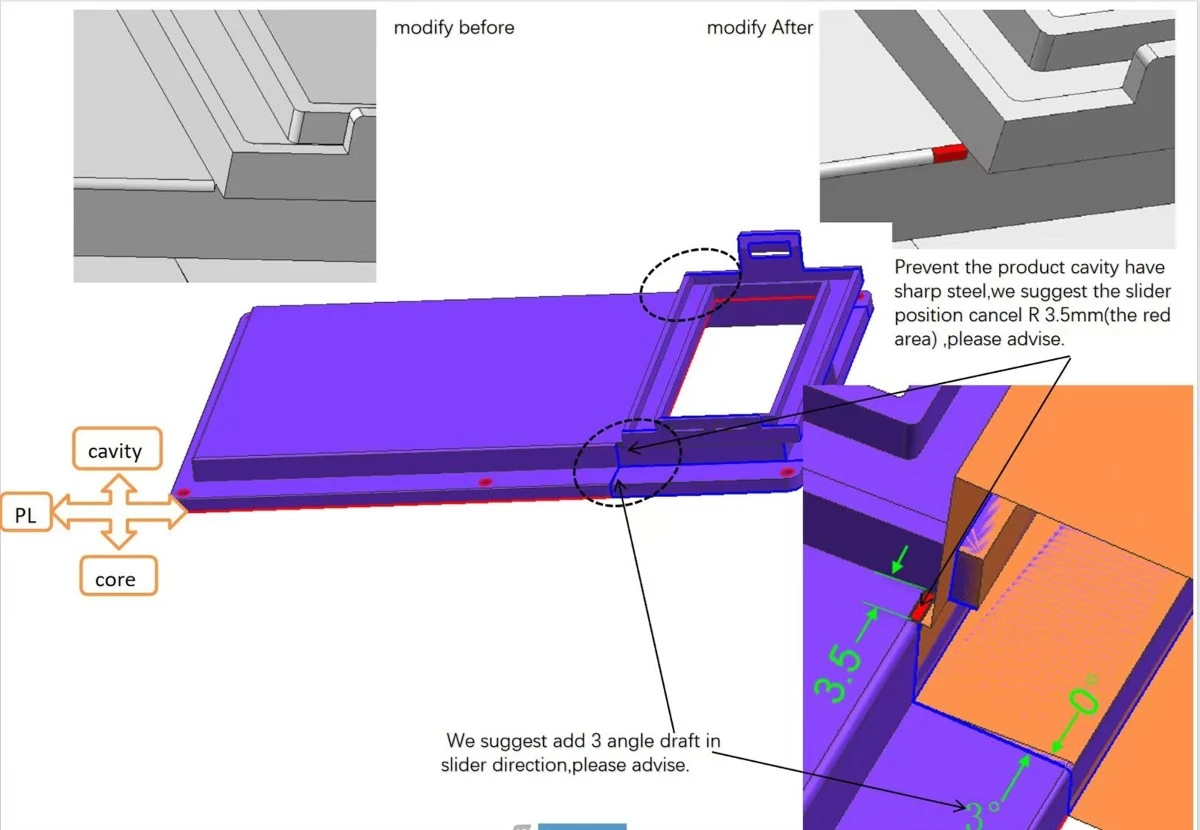
• Το σχέδιο DFM προσδιορίζει τη διαχωριστική γραμμή μεταξύ της κοιλότητας και του πυρήνα και εφιστά την προσοχή στην περιοχή πλευρικής δράσης. Μια προτεινόμενη γωνία βύθισης 3 μοιρών εμφανίζεται στην κατεύθυνση κίνησης του ολισθητήρα. Αυτή η σύσταση αποσκοπεί στη βελτίωση της απελευθέρωσης του πλευρικού χαρακτηριστικού καθώς το ρυθμιστικό ανασύρεται. Η γωνία πρέπει να ελεγχθεί σε σχέση με το ταιριαστό τμήμα και το λειτουργικό μήκος εμπλοκής. Η προσθήκη σχεδίου χωρίς αναθεώρηση της διάταξης θα μπορούσε να αλλάξει τη διατήρηση ή την εφαρμογή.
• Η ίδια ανασκόπηση προσδιορίζει μια τοπική περιοχή R3,5 mm που μπορεί να δημιουργήσει μια αιχμηρή ή ανεπαρκώς υποστηριζόμενη κατάσταση χάλυβα. Το σχόλιο μηχανικής προτείνει την αφαίρεση ή την αλλαγή της τοπικής ακτίνας στη θέση που σχετίζεται με το ρυθμιστικό. Η πρόθεση είναι να μειωθεί ένα εύθραυστο χαρακτηριστικό χάλυβα, να βελτιωθεί η πρόσβαση στη μηχανική κατεργασία και να μειωθεί η πιθανότητα τοπικής ζημιάς κατά την παραγωγή ή τη συντήρηση. Το σχέδιο καταγράφει μια προτεινόμενη τροποποίηση. δεν αποδεικνύει, από μόνη της, ότι ο πελάτης ενέκρινε την αλλαγή ή ότι εφαρμόστηκε στο τελικό εργαλείο.
• Μια πρακτική έκδοση DFM θα πρέπει να επιβεβαιώνει την εγκεκριμένη αναθεώρηση CAD, την κατεύθυνση διαδρομής του ολισθητήρα, την ελάχιστη επαφή απενεργοποίησης, τις απαιτήσεις βύθισης, την εμφάνιση διαχωριστικής γραμμής και τις διαστασιολογικές διεπαφές. Αυτοί οι έλεγχοι είναι ιδιαίτερα σημαντικοί γύρω από το ορθογώνιο άνοιγμα, όπου μικρές αλλαγές στη γεωμετρία του χάλυβα μπορούν να επηρεάσουν τόσο τη χυτευμένη άκρη όσο και το στοιχείο του κινούμενου εργαλείου.
4. Σχεδιασμός καλουπιών και Κατασκευή πλευρικής δράσης

Οι φωτογραφίες του καλουπιού δείχνουν ένα πλήρες συγκρότημα εργαλείων με πλευρές πυρήνα και κοιλότητας. Γύρω από το χυτευμένο άνοιγμα, το εργαλείο χρησιμοποιεί επεξεργασμένα χαλύβδινα χαρακτηριστικά που πρέπει να ευθυγραμμίζονται όταν κλείνει το καλούπι. Τα εξαρτήματα οδηγών, οι επιφάνειες εντοπισμού και οι κινούμενοι μηχανισμοί είναι ορατά στις φωτογραφίες. Ο σχεδιασμός εργαλείων θα πρέπει να διατηρεί επαναλαμβανόμενη καταχώριση μεταξύ αυτών των στοιχείων, αφήνοντας ταυτόχρονα επαρκή πρόσβαση για τοποθέτηση και συντήρηση.
Τα χαρακτηριστικά πλευρικής δράσης εισάγουν πρόσθετες διεπαφές σε σύγκριση με ένα καλούπι ευθείας έλξης. Ο ολισθητήρας πρέπει να φτάσει στην πλήρως κλειστή του θέση πριν από την έγχυση, να παραμείνει στηριγμένος κατά τη διάρκεια της πίεσης στην κοιλότητα και να ανασυρθεί αρκετά ώστε να καθαρίσει το μορφοποιημένο χαρακτηριστικό. Οι επιφάνειες απενεργοποίησης απαιτούν ελεγχόμενη τοποθέτηση, επειδή το υπερβολικό διάκενο μπορεί να προκαλέσει φλας, ενώ οι υπερβολικές παρεμβολές μπορεί να προκαλέσουν φθορά ή φθορά. Η διαδρομή απελευθέρωσης πρέπει επίσης να αποφεύγει την έλξη στο περίβλημα PA66 μετά το άνοιγμα του κύριου καλουπιού.
Η εξώθηση πρέπει να εξετάζεται μαζί με την απόσυρση της παρενέργειας. Το περίβλημα περιλαμβάνει ένα ευρύ πλαίσιο και πολλά τοπικά χαρακτηριστικά. η διάταξη του εκτοξευτήρα θα πρέπει να κατανέμει τη δύναμη απελευθέρωσης χωρίς να τη συγκεντρώνει σε ένα λεπτό τοίχωμα ή στην άκρη του ανοίγματος. Οι ακριβείς θέσεις του εκτοξευτήρα δεν αναφέρονται στα έγγραφα, επομένως η συζήτηση εδώ αφορά τους απαιτούμενους μηχανικούς ελέγχους αντί να διεκδικεί μια συγκεκριμένη ακολουθία εκτίναξης.
Εργαλεία φωτογραφιών και υλικού

Το φωτογραφικό σετ τεκμηριώνει επίσης τις εξωτερικές πλάκες καλουπιού, τις διεπαφές τοποθέτησης και τον εξοπλισμό που σχετίζεται με το hot-runner με την επωνυμία YUDO. Αυτές είναι χρήσιμες αναφορές για την κατασκευή και τη συναρμολόγηση καλουπιού, αλλά οι φωτογραφίες από μόνες τους δεν καθορίζουν έναν επιβεβαιωμένο αριθμό πύλης, διάταξη κυκλώματος θερμού δρομέα ή κύκλο χύτευσης παραγωγής. Τέτοιες λεπτομέρειες θα πρέπει να λαμβάνονται από τον τελικό σχεδιασμό του καλουπιού και τα αρχεία δοκιμών όταν είναι διαθέσιμα.
5.Moldflow Review: Flow-Front Temperature
Δύο περιπτώσεις αξιολογήθηκαν χρησιμοποιώντας το Autodesk Moldflow Insight. Η ανάλυση χρησιμοποιεί θερμοκρασία τήγματος 280 μοιρών και αναφέρει μέγιστη θερμοκρασία πρόσθιας ροής 281,9 μοίρες για την Περίπτωση 1 και 280,5 μοίρες για την Περίπτωση 2. Η αναφερόμενη διαφορά θερμοκρασίας σε όλη την κύρια επιφάνεια είναι περίπου 2 μοίρες και η παρεχόμενη περίληψη επισημαίνει την κατάσταση θερμοκρασίας μετώπου ροής ως αποδεκτή. Αυτοί οι αριθμοί περιγράφουν τη μοντελοποιημένη συμπεριφορά πλήρωσης, όχι μια άμεση μέτρηση του τήγματος μέσα σε ένα καλούπι παραγωγής που λειτουργεί.
Ο χάρτης θερμοκρασίας είναι χρήσιμος επειδή το περίβλημα έχει μεγάλη επίπεδη επιφάνεια και άνοιγμα που μοιάζει με πλαίσιο. Η ροή πρέπει να προχωρήσει γύρω από το άνοιγμα και μέσω αλλαγών στην τομή. Οι τοπικές διαφορές στη θερμοκρασία της πρόσοψης ροής μπορεί να επηρεάσουν την ισορροπία πλήρωσης και τη θέση των περιοχών πλέξης ή συγκόλλησης. Μια σχεδόν ομοιόμορφη μπροστινή θερμοκρασία είναι χρήσιμη, αλλά θα πρέπει να αξιολογείται με τα πλήρη αποτελέσματα της προσομοίωσης και τις απαιτήσεις εξαρτημάτων αντί να αντιμετωπίζεται ως αυτόνομη έγκριση.

6.Moldflow Review: V/P Switchover Pressure
Η παρεχόμενη προσομοίωση αναφέρει πίεση κατά τη μετάβαση σε V/P 65,16 MPa για την Περίπτωση 1 και 60,39 MPa για την Περίπτωση 2. Συνεπώς, η περίπτωση 2 δείχνει μια χαμηλότερη πίεση μεταγωγής βάσει μοντέλου κατά 4,77 MPa υπό τις συνθήκες που χρησιμοποιούνται για την ανάλυση. Το έγγραφο αναφέρει επίσης απώλειες πίεσης θερμού δρομέα 24 MPa και 10 MPa για τις δύο περιπτώσεις. Αυτά τα αποτελέσματα υποδηλώνουν ότι η εναλλακτική διάταξη αλλάζει τη ζήτηση πίεσης στο σύστημα πλήρωσης.
|
Έξοδος προσομοίωσης |
Περίπτωση 1 / Περίπτωση 2 |
|
Μέγιστη θερμοκρασία ροής μπροστά |
281,9 μοίρες / 280,5 μοίρες |
|
Πίεση στη μεταγωγή V/P |
65,16 MPa / 60,39 MPa |
Πτώση πίεσης Hot-runner 24 MPa / 10 MPa
|
Ανάλυση θερμοκρασίας τήγματος |
280 μοίρες / 280 μοίρες |
Η χαμηλότερη προβλεπόμενη πίεση στην Περίπτωση 2 σχετίζεται με την αξιολόγηση της πύλης και του δρομέα, αλλά η καλύτερη διαμόρφωση δεν μπορεί να επιλεγεί μόνο από την πίεση. Η θέση των υπολειμμάτων της πύλης, οι απαιτήσεις καλλυντικών, οι θέσεις της γραμμής συγκόλλησης, η παγίδευση αέρα, η συμπεριφορά συσκευασίας και η σταθερότητα των διαστάσεων θα πρέπει να επανεξεταστούν πριν παγώσει ο σχεδιασμός του εργαλείου. Η παρεχόμενη εικόνα δεν εμφανίζει όλες τις μεταγενέστερες αναλύσεις, επομένως δεν διατυπώνεται αβάσιμος ισχυρισμός σχετικά με τη στρέβλωση, τη διανομή συρρίκνωσης ή την τελική έγκριση πύλης.
Για την επικύρωση της παραγωγής, οι υποθέσεις CAE θα πρέπει να συγκριθούν με την πραγματική ξήρανση του υλικού, τη θερμοκρασία τήξης, τη θερμοκρασία καλουπιού, τον χρόνο πλήρωσης, την πίεση έγχυσης και τις μετρούμενες διαστάσεις του εξαρτήματος. Μια ασυμφωνία μεταξύ του προσομοιωμένου και του παρατηρούμενου σχεδίου πλήρωσης μπορεί να υποδεικνύει διαφορές στις συνθήκες διεργασίας, στη συμπεριφορά του υλικού ή στη γεωμετρία του εργαλείου.
7.PA66 Παράθυρο επιλογής υλικού και διαδικασίας
Η επιβεβαιωμένη ρητίνη για αυτό το έργο είναι η POLIMID A SG NATURALE, μια ποιότητα χύτευσης έγχυσης PA66 τυπικού ιξώδους. Σύμφωνα με το παρεχόμενο φύλλο δεδομένων κατασκευαστή, η πυκνότητά του είναι 1,14 g/cm³, το σημείο τήξης είναι 260 μοίρες και η τυπική μέση συρρίκνωση του καλουπιού είναι 1,4–1,8%. Το ίδιο φύλλο δίνει αντοχή εφελκυσμού σε απόδοση 85 MPa και συντελεστή εφελκυσμού 3.000 MPa. Αυτές οι τιμές είναι ιδιότητες αναφοράς του βαθμού. δεν είναι αποτελέσματα δοκιμών εφελκυσμού που έγιναν σε αυτό το περίβλημα.
|
Ακίνητο προμηθευτή PA66 |
Τυπική ή συνιστώμενη τιμή |
|
Πυκνότητα |
1,14 g/cm³ |
|
Σημείο τήξης |
260 μοίρες |
|
Μέση συρρίκνωση μούχλας |
1.4–1.8% |
|
Αντοχή σε εφελκυσμό στην απόδοση |
85 MPa |
|
Συντελεστής εφελκυσμού |
3,000 MPa |
|
Σύσταση στεγνώματος |
Τουλάχιστον 3 ώρες στους 90–100 βαθμούς |
|
Σύσταση θερμοκρασίας τήξης |
260–285 μοίρες |
|
Σύσταση θερμοκρασίας καλουπιού |
70–90 μοίρες |
Η επεξεργασία του PA66 απαιτεί έλεγχο υγρασίας. Ο προμηθευτής συνιστά το στέγνωμα για τουλάχιστον τρεις ώρες στους 90–100 βαθμούς πριν από τη χύτευση. Το συνιστώμενο εύρος θερμοκρασίας τήξης είναι 260–285 μοίρες και το εύρος θερμοκρασίας καλουπιού είναι 70–90 μοίρες. Αυτά είναι σημεία εκκίνησης για την ανάπτυξη της διαδικασίας, όχι μια καταγραφή των ακριβών ρυθμίσεων του μηχανήματος που χρησιμοποιούνται για την κατασκευή των φωτογραφιζόμενων εξαρτημάτων. Οι πραγματικές ρυθμίσεις εξαρτώνται από την ικανότητα του μηχανήματος, τη διαμόρφωση του δρομέα, το πάχος του εξαρτήματος και την απόκριση πλήρωσης.
Το εύρος συρρίκνωσης του προμηθευτή θα πρέπει να λαμβάνεται υπόψη κατά την ανάπτυξη μεγέθους κοιλότητας, αλλά ένα μόνο ποσοστό δεν μπορεί να περιγράψει αξιόπιστα κάθε κατεύθυνση ενός περιβλήματος με άνοιγμα, νευρώσεις και πλευρικά χαρακτηριστικά. Η πίεση συσκευασίας, το τοπικό πάχος τοιχώματος και οι διαφορές ψύξης μπορούν να δημιουργήσουν ανομοιόμορφες αλλαγές διαστάσεων. Η σωστή προσέγγιση είναι η σύγκριση των μορφοποιημένων δειγμάτων με το εγκεκριμένο σχέδιο, η επανεξέταση των αποκλίσεων ανά χαρακτηριστικό και η προσαρμογή των συνθηκών διαδικασίας ή των εργαλείων μόνο αφού εντοπιστεί η αιτία.
Το δελτίο δεδομένων υλικών αναφέρει επίσης ότι η χρήση τροφίμων ή ιατρικής δεν πρέπει να γίνεται χωρίς ειδική έγκριση. Δεν διεκδικείται τέτοια αίτηση για αυτή τη στέγαση. Ομοίως, τα δεδομένα υλικού από μόνα τους δεν καθορίζουν μια ταξινόμηση φλόγας τελικού εξαρτήματος, απαίτηση χημικής αντοχής ή μακροπρόθεσμη απόδοση στο περιβάλλον τελικής χρήσης του πελάτη.
8. Επιθεώρηση αναφοράς και θερμικής επεξεργασίας χάλυβα
Το έργο περιλαμβάνει ένα τεχνικό φύλλο για χάλυβα καλουπιού SWG 1.2767. Αυτή η αναφορά μπορεί να χρησιμοποιηθεί για την ανασκόπηση των γενικών ιδιοτήτων του χάλυβα και του προβλεπόμενου υλικού εργαλείων. Μια ξεχωριστή έκθεση θερμικής επεξεργασίας προσδιορίζει τα επιθεωρημένα τεμάχια εργασίας ως βαθμού 2343 και όχι 1,2767. Επομένως, τα δύο έγγραφα δεν πρέπει να συγχωνεύονται σε ένα πιστοποιητικό υλικού ή να χρησιμοποιούνται για να ισχυριστεί ότι η μετρούμενη σκληρότητα ισχύει για κάθε 1,2767 συστατικό στο καλούπι.

Για τα δύο επιθεωρημένα τεμάχια εργασίας, η αναφορά θερμικής επεξεργασίας καθορίζει το HRC 50–52 και καταγράφει τιμές μετρούμενης σκληρότητας στο εύρος HRC 50,4–51,6, που επισημαίνονται ως αποδεκτές στην αναφορά. Καταγράφει επίσης παραμόρφωση περίπου 0,1 mm για τα ελεγχόμενα αντικείμενα. Αυτά είναι αποτελέσματα για τα τεμάχια εργασίας που προσδιορίζονται σε αυτήν την αναφορά, όχι μια καθολική δήλωση αποδοχής καλουπιού. Η ιχνηλασιμότητα υλικού θα πρέπει να συνδέει κάθε πιστοποιητικό και αρχείο επιθεώρησης με το αντίστοιχο στοιχείο του.
9.Εγκατάσταση διεπαφής μηχανήματος και καλουπιών
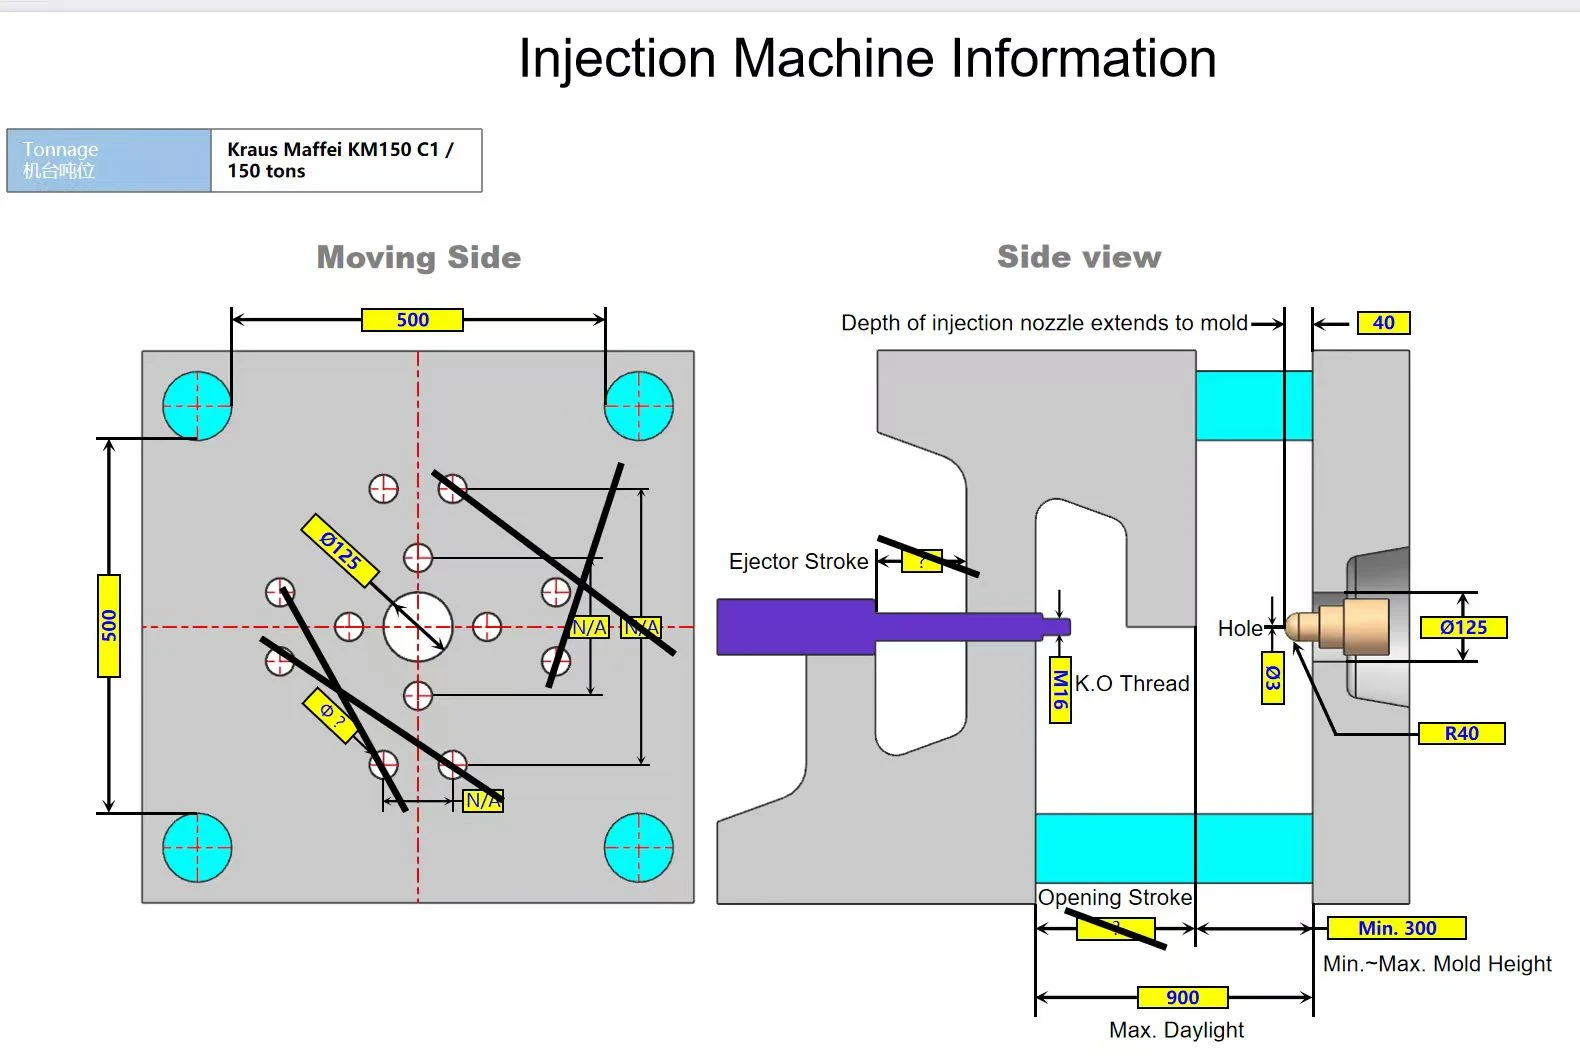
Το σχέδιο διεπαφής μηχανής προσδιορίζει μια μηχανή χύτευσης με έγχυση KraussMaffei KM150 C1, 150 τόνων. Δείχνει μια διάταξη απόστασης ράβδου δεσίματος 500 mm επί 500 mm, διεπαφή ακροφυσίου και λεπτομέρειες σύνδεσης που σχετίζονται με την εκτίναξη. Το σχέδιο είναι μια αναφορά συμβατότητας μηχανής. Δεν αποδεικνύει ότι όλες οι δοκιμές ή οι παραγωγές για αυτό το περίβλημα ολοκληρώθηκαν σε αυτό ακριβώς το πιεστήριο.
Πριν από την εγκατάσταση του καλουπιού, η διάταξη της πλάκας στερέωσης, ο δακτύλιος τοποθέτησης, η απόσταση του ακροφυσίου, το ύψος του καλουπιού, η διαδρομή ανοίγματος και η διεπαφή εξαγωγής πρέπει να ελέγχονται έναντι της πρέσας. Το σχέδιο διεπαφής δείχνει ελάχιστη αναφορά ύψους καλουπιού 300 mm και μέγιστη αναφορά φωτός ημέρας 900 mm. Οι πραγματικές διαστάσεις του καλουπιού και το βάρος ανύψωσης θα πρέπει να επιβεβαιωθούν από την τελική τεκμηρίωση του εργαλείου πριν από την εγκατάσταση.
Το εργαλείο θα πρέπει επίσης να ελεγχθεί ως προς τις συνδέσεις ψύξης και θερμού δρομέα, την ασφαλή κίνηση των ολισθητών, το διάκενο σύσφιξης και την πρόσβαση σε σημεία σέρβις. Μια λίστα ελέγχου πριν από τη δοκιμή είναι προτιμότερη από το να βασίζεστε μόνο στην χωρητικότητα του μηχανήματος. Η χωρητικότητα επιβεβαιώνει μόνο μία πτυχή της συμβατότητας. Το άνοιγμα του καλουπιού, η ικανότητα έγχυσης, το διάκενο της ράβδου σύνδεσης και τα βοηθητικά συστήματα μπορεί να είναι εξίσου περιοριστικά.
10.Δοκιμή εργαλείων, επιθεώρηση και έλεγχος παραγωγής
Μια πρακτική πρώτη δοκιμή για αυτό το περίβλημα θα πρέπει να δημιουργήσει ένα σταθερό παράθυρο πλήρωσης πριν ληφθούν υπόψη οι διορθώσεις διαστάσεων. Η ομάδα θα πρέπει να ελέγξει το πλήρες γέμισμα γύρω από το ορθογώνιο άνοιγμα, τις ορατές περιοχές συγκόλλησης ή πλεκτών, να αναβοσβήνει στη γραμμή διαχωρισμού και να κλείσει το ολισθητήρα και να απελευθερώσει τα πλευρικά χαρακτηριστικά ασφάλισης. Η κατάσταση του ευρύτερου πάνελ θα πρέπει να επανεξεταστεί για σημάδια νεροχύτη, παραμόρφωσης και χειρισμού.
Η επιθεώρηση πρέπει να ακολουθεί το εγκεκριμένο από τον πελάτη σχέδιο. Τα χαρακτηριστικά προτεραιότητας είναι πιθανό να περιλαμβάνουν τις θέσεις των οπών τοποθέτησης, τις διαστάσεις ανοίγματος, το συνολικό περίβλημα, τις τοπικές όψεις ζευγαρώματος και τη γεωμετρία των χαρακτηριστικών ασφάλισης. Αυτή είναι μια συνιστώμενη εστίαση επιθεώρησης που βασίζεται στην ορατή γεωμετρία. Δεν είναι ισχυρισμός ότι αυτά τα χαρακτηριστικά έχουν μια συγκεκριμένη ανοχή ή ότι υποβλήθηκε έκθεση επιθεώρησης για καθένα από αυτά.
Όταν εντοπίζεται ένα ζήτημα διαστάσεων, η έρευνα πρέπει να κάνει διάκριση μεταξύ γεωμετρίας εργαλείου και απόκρισης διαδικασίας. Μια αλλαγή στη συσκευασία ή στην ψύξη μπορεί να βελτιώσει μια περιοχή, ενώ ένα άλλο χαρακτηριστικό μετακινείται εκτός ανοχής.
Επομένως, τα δείγματα διαστάσεων θα πρέπει να μετρώνται με τεκμηριωμένη και επαναλαμβανόμενη διαδικασία. Απαιτούνται εγκεκριμένα δείγματα, ελεγχόμενα με αναθεώρηση δεδομένα CAD και σαφή κριτήρια αποδοχής πριν από την κυκλοφορία της σειριακής παραγωγής.
11. Προσαρμοσμένα Εργαλεία Κατοικίας και Ερωτήσεις Χύτευσης
Για ένα συγκρίσιμο πλαστικό περίβλημα, το Deep Mold μπορεί να αναθεωρήσει τη γεωμετρία CAD, την προσέγγιση εργαλείων καιχύτευση με έγχυσηαπαιτήσεις. Η αρχική αναθεώρηση θα πρέπει να περιλαμβάνει την ποιότητα υλικού, την προβλεπόμενη ποσότητα παραγγελίας, τις λειτουργικές διεπαφές, τις καλλυντικές επιφάνειες, τις ανοχές διαστάσεων και τυχόν περιορισμούς στη θέση της πύλης ή στα σημάδια του εκτοξευτήρα. Ένα μοντέλο 3D STEP και ελεγχόμενο 2D σχέδιο είναι τα προτιμώμενα αρχικά έγγραφα.
Όπου υπάρχουν πλευρικές ασφάλειες ή υποτομές, η ανασκόπηση του DFM θα πρέπει να προσδιορίσει την προτεινόμενη γραμμή διαχωρισμού, την κατεύθυνση του ολισθητήρα, το βύθισμα και τις συνθήκες διακοπής προτού οριστικοποιηθεί ο σχεδιασμός του καλουπιού. Όπου η γεωμετρία παρουσιάζει κίνδυνο πλήρωσης, η ανάλυση Moldflow μπορεί να υποστηρίξει τη σύγκριση εναλλακτικών πυλών ή δρομέων. Οι συστάσεις που προκύπτουν θα πρέπει να επιβεβαιωθούν με τον πελάτη πριν κυκλοφορήσει η τελική αναθεώρηση εργαλείων.
Σχετικές σελίδες και έρευνα μηχανικής
Υπηρεσίες χύτευσης με έγχυση πλαστικού - Deep Mold
Injection Mold Manufacturing and Company Capabilities - Deep Mold
Στείλτε το μοντέλο CAD, το σχέδιο, την προδιαγραφή PA66 ή εναλλακτική ρητίνη και τις αναμενόμενες ποσότητες για να ζητήσετε έλεγχο καλουπιού και καλουπώματος.
Δημοφιλείς Ετικέτες: Προσαρμοσμένο πλαστικό περίβλημα με έγχυση, προσαρμοσμένο πλαστικό περίβλημα, χύτευση με έγχυση PA66, καλούπι πλαστικού περιβλήματος, σχέδιο καλουπιών έγχυσης
Αποστολή ερώτησής
Μπορεί επίσης να σας αρέσει


